等离子去胶速率受胶膜状态、晶圆实际温度、有效输入功率、气体与压力、装载和腔体状态共同影响。提高功率不一定继续提速,需要先判断限制发生在活性物种供应、表面反应还是产物排出。
同一台等离子去胶机,处理测试晶圆时很快,换成实际产品却需要更长时间;稳定的配方在换胶或增加装载后,也可能出现残留。
遇到去胶变慢,最容易想到的是提高功率、增加氧气流量,或者延长处理时间。但这些调整不一定都有效。有时胶确实去得更快了,下层材料却受到影响;有时参数已经提高,最后一点残留仍然去不掉。
要找到原因,先要弄清楚:当前限制去胶的,到底是活性物种供应、胶膜表面反应,还是反应产物排出。
去胶速率和“多久能去干净”,不是同一个指标
等离子去胶设备常称为Plasma Asher,工艺则称为Plasma Ashing。去胶速率通常用单位时间内去除的胶膜厚度表示,常见单位为nm/min或μm/min。
在胶膜尚未完全清除、测量条件一致的情况下,可以用下面的关系估算平均速率:
平均去胶速率=处理前后胶膜厚度差÷处理时间。
例如,胶膜由2.0μm减薄至0.8μm,处理时间为2分钟,对应的平均去胶速率为0.6μm/min。这只是计算示例,不代表具体设备性能。
如果胶在处理过程中已经完全去除,就不能仅凭初始厚度除以设定时间,准确反推出实际清除阶段的速率。胶可能早已去净,后面一段时间只是继续暴露基底。
整片晶圆的清除时间还取决于最慢位置。中央速率很高,边缘仍有残胶,整片就不能按中央结果判定完成。设备比较时,应同时看平均速率、片内分布和最终残留。更详细的定义可参阅等离子灰化工作原理。
光刻胶本身,往往是首先要检查的因素
同样厚度的光刻胶,去除难度可能差很多。
胶的化学组成、交联程度、烘烤条件,以及经历过的刻蚀或离子注入,都会影响它对后续等离子处理的响应。新涂覆的胶膜与真实工序后的胶膜,不能只凭商品名称相同就视为同一种测试条件。
有些胶表面形成较难反应的硬化层,去除初期很慢,表层打开后才加快;有些残留混入了刻蚀形成的其他组分,即使主体有机胶已经去除,仍会留下难挥发物。不能把这类残留全部归为“去胶速率不足”,应先确认成分,再选择后清洗或其他处理路径。可结合湿法去胶与等离子去胶的区别判断适用范围。
这也是设备打样应使用真实前道样品的原因。标准胶片适合监控设备状态,但它测出的速率不一定代表客户产品。
温度影响的是晶圆表面的实际反应
对许多氧基灰化工艺,适当提高温度能够加快表面反应,并帮助部分产物脱附。设备采用加热载台,目的之一就是管理这一过程。
但真正参与反应的是胶膜表面,载台显示温度不能直接等同于晶圆实际温度。背面颗粒、翘曲、夹持方式和载片材料,都可能改变热接触。
如果第一片较慢,连续处理后逐渐加快,就需要检查设备和工件的热状态,而不是立即认定功率不稳定。反过来,如果只有局部区域偏慢,也应排查该处是否存在传热差异。
升温还受到材料限制。临时键合胶、聚合物介质、金属和器件结构都有各自允许的条件。SU-8等交联胶的去除难度与固化历史有关,不能仅凭胶种名称给出统一温度上限。经过注入的胶膜在升温过程中还可能出现开裂或颗粒问题,因此温度窗口应由真实样片的去除效果和材料保护共同确定。
功率增加,为什么不一定继续提速?
功率会影响等离子体产生及活性物种供应。当反应物不足时,增加有效输入功率可能改善去胶速率。
氧基灰化主要依靠活性氧参与化学反应,不能把提速受限一概解释为“活性离子饱和”。如果限制已转移到胶膜表面反应、局部输运或产物脱附,继续加大功率的收益就可能减小,同时温升、离子作用和材料变化也可能增加。
对于射频设备,还要区分面板设定与实际能量传递。匹配状态、反射功率以及腔体负载变化,都值得结合过程记录检查。不同设备的电极面积、等离子源和腔体结构不同,相同的瓦数不能直接代表相同处理强度。
在配置独立源功率和基片偏置的设备中,两者的作用也不同。提高活性物种供应与增强基片离子轰击,不应被当作同一种调整。相关结构差异可参阅ICP与CCP等离子去胶的区别。
氧气流量、配比和压力,要放在一起看
气体多了,不代表到达胶面的活性物种同比增加
增加气体流量,会改变气体供应、更新和停留时间。在压力受控时,流量增加不代表气体密度同比增加,也不能直接推断电子平均自由程缩短。解离程度、有效活性物种通量及损失,还取决于实际压力、有效功率、腔体和排气条件。因此应在记录实际压力的同时比较流量变化,不能只看流量设定值。
纯氧也不是所有去胶任务中速率最高或材料兼容性最好的选择。混合气体会改变放电和反应过程,但适用配比必须结合胶膜、保留材料及设备条件验证,不能把某一体系的配比当作通用配方。关于反应路径,可参阅O₂等离子去胶原理。
压力不是越低越好
压力影响碰撞、活性物种产生、输运和损失。去胶可能在某个压力范围表现较好,偏离这个范围后反而变慢。
压力也会影响放电稳定性和能量耦合。调整压力或源功率后,应结合实际功率、反射功率及处理结果确认状态,不能脱离设备结构给出通用的最佳压力或模式转换阈值。
调整流量时,最好同时记录实际压力与控压状态。否则看到速率变化,却很难判断究竟是哪一个条件起了作用。
装载数量和图形结构,会改变反应物供应
处理一片与处理一批,最大的区别之一是反应负荷变了。更多暴露胶膜会消耗更多活性物种,工件之间的间距和夹具也会改变气体通路。
因此,少量样片得到的速率,不能直接用于计算满载产能。评价合格产出时,还应计入装卸、抽气和冷却,可参阅等离子去胶设备的结构与产能评价。批量设备尤其需要检查不同片位,而不是只测最外侧或最容易处理的位置。
即使装载数量相同,整面涂胶与图形胶也可能不同。深槽、狭窄开口和遮挡区域内,反应物进入与产物排出受到限制,局部残留会比外露平面更难清除。这时,单纯提高整腔处理强度,可能让容易清除的区域过处理,却没有充分改善困难位置。更详细的均匀性讨论可参阅12英寸晶圆等离子去胶与整片均匀性。
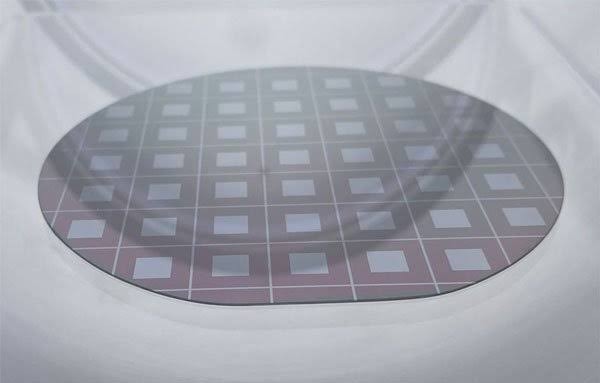
图1:硅晶圆等离子去胶中实拍
腔体和排气状态,决定配方能否长期保持
同样的配方运行一段时间后变慢,需要查看设备状态是否发生变化。
腔壁沉积、进气部件污染、载台接触变化或排气通路状态,都可能改变原有条件。清腔后也不一定立即恢复到原来的处理结果,因为壁面状态已经改变,部分工艺需要经过验证的预处理。
判断设备漂移时,可以将同批监控片与历史记录对照。如果监控片也变慢,设备状态值得重点检查;如果监控片正常而产品变慢,则应优先比较来料和前道历史。部分产线会用光学发射光谱(OES)等信号辅助判断反应进程和异常,但信号与实际清除状态的关系仍需用样片校准,不能把终点信号直接当作合格判定。
| 观察到的现象 | 优先检查的方向 |
|---|---|
| 换胶或换批次后整体变慢 | 胶种、烘烤、前道历史与初始厚度 |
| 第一片慢,后续逐渐加快 | 晶圆及腔体热状态、预处理条件 |
| 增加装载后速率下降 | 反应负荷、片间距、气体通路 |
| 中心去净,边缘仍有残留 | 初始胶厚、温度接触与空间分布 |
| 维护后结果突然改变 | 拆装位置、部件状态及恢复流程 |
| 延长时间后残留变化很小 | 残留成分、遮挡或反应路线是否合适 |
这张表用于确定排查顺序,不是根据现象直接下结论。几个不同原因,可能产生相似的结果。更详细的残胶排查方法可参阅8英寸晶圆去胶中的残留检查与材料保护。
怎样提高去胶效率,才不容易走弯路?
先固定胶膜、装载和检测方法,重复一组基准条件,确认设备与测量本身稳定。随后围绕怀疑的限制因素安排对照实验,并保留每次调整的理由和结果。
测试不能只记录去除了多少,还应检查最慢位置的残留,以及最先暴露区域的材料变化。对于参数间可能存在的相互影响,再通过组合实验进一步确认。
最后,把选定条件放回真实装载和连续运行中验证。更高的单点去胶速率,如果伴随更多返工、更长冷却或更频繁维护,未必带来更高的合格产出。
向DLD Plasma咨询去胶工艺或设备时,可提供胶种、厚度、前道处理、基片材料、装载量和当前异常。明确这些条件,才能判断应该优先调整温度、气体、等离子源,还是处理路径本身。
常见问题
1. 等离子去胶速率一般是多少?
没有适用于所有设备和光刻胶的统一数值。比较速率时,至少应说明胶种、前道历史、温度、装载和测量方法。标准胶片上的数据,不能直接代表注入后胶膜或复杂图形中的残留清除速度。
2. 为什么功率提高了,去胶速度却没有明显增加?
限制因素可能已经转移到表面反应、输运或产物脱附,也可能是实际功率耦合发生变化。应同时检查温度、压力、匹配状态及残留分布,而不是继续单独增加功率。
3. 氧气流量越大,去胶是不是越快?
不一定。流量会影响气体更新、停留时间和压力控制,活性物种供应不会必然按比例增加。应在记录实际压力和有效功率的条件下做对照,找到适合当前胶膜与装载的范围。
4. 提高温度会不会损伤晶圆?
需要看晶圆上的具体材料和结构。升温可能加快去胶,也可能影响介质、金属或临时键合材料。工艺温度应由去除效果和材料保护共同确定,并关注实际晶圆温度,不能直接套用其他胶种或设备的温度条件。
5. 为什么批量处理比单片测试去胶慢?
增加装载会提高反应物消耗,并改变气体通路和温度分布。夹具遮挡、片间距及不同片位也可能产生影响。应按满载最困难位置确认工艺,而不是直接沿用单片时间。
6. 去胶时间延长一倍,去除厚度也会增加一倍吗?
不一定。胶膜硬化层、升温过程和局部清除都会使速率随时间变化。胶已经去净后,继续处理也不会再增加去胶厚度,只会增加下层材料的暴露。定时估算需要建立在已验证的反应区间内。
7. 去胶机使用一段时间后变慢,应该先检查什么?
先用稳定的监控样片确认变化是否真实,再检查实际温度、气体、压力、功率传递和近期维护记录。如果只有产品样片异常,应重点核对胶膜和前道变化;如果监控片也出现漂移,再按设备维护流程排查。
结语
等离子去胶速率的上限,往往不由单一参数决定。功率、氧气流量、压力、温度和装载各自起作用,也相互牵制。遇到去胶变慢,先判断限制环节在哪里,再做有针对性的调整,比反复拉高某一个参数更接近问题的根源。对生产而言,稳定的片内分布、可控的材料影响和可重复的连续结果,比某一次测得的最高速率更有参考价值。
深圳深光达科技有限公司专注真空等离子清洗、等离子去胶与表面处理设备,支持样品验证与工艺开发。如需进一步了解,可通过官网 dldplasma.com 联系我们。


