取出晶圆,中央的光刻胶已经去净,靠近边缘却还剩一圈薄胶。再处理一会儿,边缘也许能清干净,但中央已经露出的金属或介质,也要多承受这段时间的等离子作用。要改善等离子去胶均匀性,腔体压力该往高调,还是往低调?
单凭一圈残胶,还定不了方向。压力会改变活性粒子的产生、输运和损失,从而改变晶圆不同位置的去胶速率。合适的压力,是让最慢的位置也能去净,同时让最先露出的材料仍然合格。要判断该升还是该降,最有用的证据是处理前后的胶厚分布:边缘究竟是去得慢,还是一开始就比中央厚?
压力表很稳,为什么去胶仍然不均匀?
压力表测量的是测点处的气体压力。它无法告诉你,每秒有多少活性氧到达晶圆中央,又有多少到达边缘。
在氧等离子去胶中,电子与氧分子碰撞,产生能够与光刻胶反应的活性物种。这些粒子从产生的位置运动到胶膜表面,沿途有些会在腔壁上复合,有些会被其他暴露表面消耗。到达晶圆后,反应快慢还受胶膜状态和当地温度影响。
因此,即使压力曲线从头到尾都很平稳,晶圆两处的处理结果也可能不同。例如,夹持环挡住了边缘一小段胶面,压力表未必看得出异常;晶圆背面某处与载台接触不良,局部温度发生变化,控压系统也不会因此报警。压力稳定说明这个工艺条件得到了控制,整片是否均匀则要靠膜厚或残留测量来回答。
调压力,腔体里究竟变了什么?
在气体组成和温度相近时,压力升高,单位体积内的气体分子增多,粒子两次碰撞之间平均能走的距离缩短,也就是常说的"平均自由程变短"。降低压力,趋势相反。
但不能由此推断"压力低,粒子走得远,所以去胶更均匀"。氧灰化往往相当依赖中性活性氧的化学反应。粒子能走多远只是其中一环:放电区能产生多少活性氧、活性氧从哪里进入处理区、到达片边之前损失了多少,同样重要。对于有明显基片偏置的工艺,压力还会改变离子在到达表面前经历的碰撞,进一步影响去除结果。
判断方向时,设备布局很关键。在远程去胶机里,活性物种要先经过源区与晶圆之间的通道;在直接放电设备里,晶圆所处位置与放电分布关系更紧密。同样降低一档压力,两台设备的中央和边缘不一定同步变快,更不会必然以同样的幅度变化。
美国真空学会收录的一项300毫米晶圆研究提供了一个直观例子:研究人员在ICP残胶清除腔体中改变压力、流量、源功率和偏置等条件,观察到去除分布既可以是中央较快,也可以是边缘较快,并用膜厚测量核对了光学监测结果。这项实验说明分布可以随工艺条件改变,但不能把方向变化单独归因于压力。
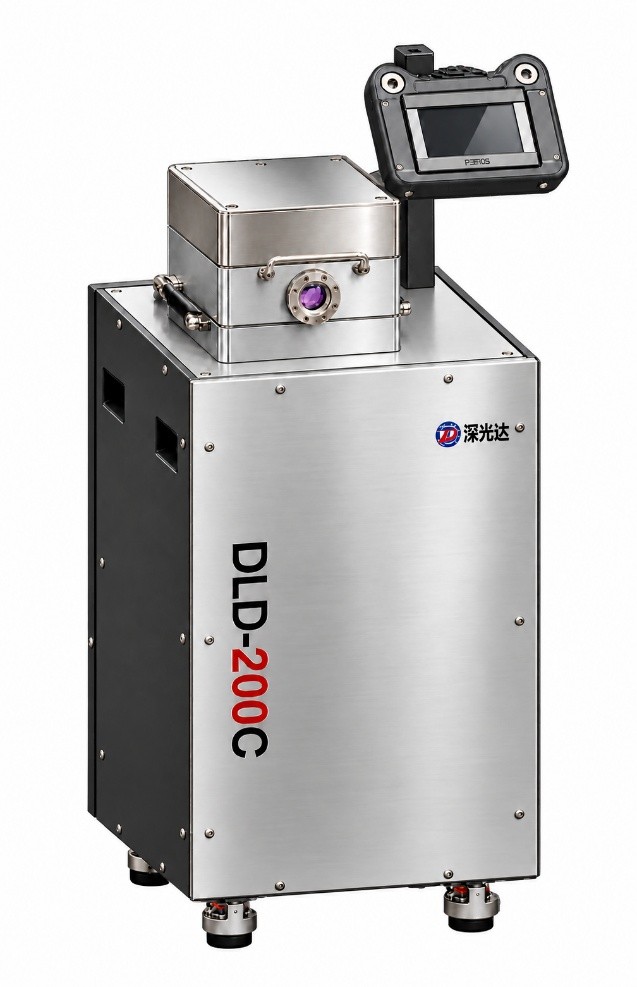
图 1 DLD-200C 晶圆等离子去胶机。图片来源:深圳深光达科技有限公司产品页。
同样是升压,加大进气和关小节流阀有什么区别?
一种做法是保持氧气流量不变,通过节流阀减小有效抽速,让压力升高。另一种做法是保持排气条件基本不变,增加进气量,使压力升高。即便压力表最后显示相同数值,两次试验的供气量和气体更新条件也可能不同。
例如,增加氧气流量后,片边残胶减少了。可以得出的结论是"新的流量与压力组合改善了片边结果"。如果直接把结论写成"提高压力能改善边缘",下次改用节流阀升压,就未必能复现。得克萨斯大学达拉斯分校的灰化设备操作说明也专门列出了该机型的气体流量与腔体压力关系,供操作者选择放电条件。
因此,做压力对比试验时,最好记录气体流量、实际压力曲线和控压方式。对几秒或几十秒的短时残胶清除,还应看点火后多久才进入稳定压力。若大半个步骤都处于过渡阶段,只记录最后的压力读数,很难解释片与片之间的差异。更详细的流量与压力关系可参阅O₂流量如何选择。
用一张胶厚图,分清"边缘胶厚"和"边缘去得慢"
先用一片整面涂胶的监控晶圆,在中央、中间环带和不同方向的边缘做标记,测量初始胶厚。选择一个处理后各测点都还留有可测胶膜的时间,再回到原位置复测。这样,处理前后的厚度差就是当地去除量,可以直接比较。
举个计算例子:中央原有1.0 μm胶,边缘有1.2 μm。处理1分钟后,中央剩0.2 μm,边缘剩0.4 μm。单看处理后,边缘的残胶厚度是中央的两倍;但两处实际都去掉了0.8 μm,平均速率相同。仅凭这组结果就去调整压力,可能是在让设备补偿来料胶厚差异。
反过来,如果初始胶厚相近,处理后每次都是同一侧剩得多,就值得检查进排气方向、夹具遮挡和载台接触。把晶圆缺口方向和腔体排气口方向一并标在测点图上,通常比只记一个"均匀性百分数"更容易找到原因。
| 测量结果 | 先检查什么 | 调压试验要看什么 |
|---|---|---|
| 边缘剩胶较厚,但各处去除量接近 | 初始胶厚、涂胶边缘堆积 | 是否真的需要改变去胶分布 |
| 初始胶厚接近,四周边缘普遍去得慢 | 边缘支撑、温度和活性物种供应 | 中央与边缘的速率差是否缩小 |
| 只有靠近门体或排气口的一侧偏慢 | 工件朝向、夹具和气体通路 | 异常是否总固定在同一腔体方向 |
| 整面监控片合格,产品小开口仍有残留 | 图形内的输运、前道残留成分 | 真实开口是否清净、尺寸是否保持 |
怎样找到适合这台设备的压力?
以已经能够稳定放电的配方为基准,在设备和材料允许的范围内,选取略低、基准、略高三个压力点。尽可能固定气体流量与配比、功率、装载、处理时间和起始温度。每个条件用同批监控片做位置测量,在试验末尾再跑一次基准条件,看看连续运行后的温升有没有影响结果。
比较时把两个指标并排看:平均去除速率和片内不均匀度。若采用"不均匀度=(最大速率-最小速率)÷(2×平均速率)×100%",数值越小表示这些测点之间越接近。报告中要写明公式、测点和离片边的距离。删掉最外圈测点,有时就能得到更漂亮的数字,但如果产品的有效区域延伸到那里,这种改善对生产没有意义。
最快的一档压力不一定最适用。假如平均速率提高了,片边却清得更晚,为了等边缘去净,中央仍要多处理一段时间。另一档压力下平均速率略低,各处却能接近同时清除,对敏感下层材料反而更有价值。最后用真实图形片和计划装载量验证,检查最难清除的位置,也检查最早露出的材料。这两处都合格,压力范围才算选对。更详细的速率与均匀性关系可参阅RF功率如何影响去胶速率和12英寸晶圆等离子去胶。
常见问题
1. 氧等离子去胶的腔体压力一般设多少Pa?
没有跨设备通用的设定值。举例来说,丹麦技术大学纳米加工平台在特定灰化设备的单片试验中,记录到约1.3 mbar(130 Pa)时去胶速率最高。这个数字对应特定设备、样品和配方,评价指标也是速率,不能当作其他设备的最佳均匀性压力。
2. 降低压力能改善晶圆边缘残胶吗?
有可能,但先确认边缘的实际去除速率确实偏低。若只是涂胶时边缘较厚,或夹具挡住了胶面,降低压力并没有解决根因。有效的判断依据,是调整前后同一组边缘测点与中央的速率差。
3. 抽真空时的基础压力,会影响去胶均匀性吗?
基础压力是通入工艺气体前的腔体压力,工艺压力是供气和放电阶段的工作压力。基础压力异常可提示漏气、放气或腔体状态变化,值得检查;但抽得更低,并不等于处理时整片更均匀。两段压力应分开记录。
4. 做压力对比时,氧气流量要不要跟着调?
如果目的是看压力的影响,具备独立控压条件时,先固定流量,通过节流调压。若设备只能靠进气调整压力,就把每组结果标成"流量+压力"的组合,不要把变化全部算在压力上。
5. 去胶均匀性测五点还是九点?
取决于要识别什么差异。五点或九点可用于初步比较,但若要排查一圈很窄的边缘残胶,就应在对应半径增加测点;若只有单侧异常,则要保留方位信息。测点落在问题区域,比单纯增加测点数量更重要。
6. 压力读数有波动,一定会造成去胶不均吗?
不一定。压力波动描述的是随时间的变化,片内不均描述的是不同位置的差异。一次短暂波动可能主要改变整片平均去除量。把压力曲线对齐到点火和处理阶段,再比较重复测试的胶厚图,才能判断两者是否有关。
7. 空载或单片调好的压力,批量满载还能直接用吗?
可以作为试验起点,不能直接作为满载合格依据。装入更多晶圆后,即使压力表维持原值,胶膜总面积、片间通路和活性物种消耗都变了。满载时应在不同片位放置监控片,同时检查每片的中心与边缘,区分是整批某个位置偏慢,还是每片都有相同的径向差异。
结语
腔体压力与去胶均匀性的关系,不能只看压力表上的一个数值。压力改变的是活性粒子的产生、输运和损失,而整片结果还受气体流量、控压方式、夹具、温度和来料胶厚影响。遇到边缘残胶,先用处理前后的胶厚图分清"边缘厚"和"边缘慢",再决定是否调整压力,比凭感觉升压或降压更接近问题的根源。
深圳深光达科技有限公司专注真空等离子清洗、等离子去胶与表面处理设备,支持样品验证与工艺开发。如需进一步了解,可通过官网 dldplasma.com 联系我们。


