干法去胶(等离子灰化)是半导体产线上最常规的工序之一。把光刻胶扔进真空腔,通氧气,点火产生等离子体,活性氧原子把胶里的碳氢链氧化成CO₂和水汽抽走,胶就没了。
听起来原理简单,但真到产线上调工艺的时候,温度往往是被低估的变量。很多人盯的是射频功率和氧气流量,觉得温度只是"副产品"——等离子体自己发热嘛,反正腔体有冷却。但实际上,晶圆温度对去胶速率的影响,比大多数人想的都要大,而且它的作用方式不是线性的,过了某个临界点,后果完全相反。
这篇文章用数据和实际工艺经验,把温度在去胶过程中的角色讲清楚。
一、温度到底怎么影响去胶速率
去胶的本质是氧化反应。活性氧原子(O)与光刻胶中的碳氢化合物反应,生成挥发性产物。这个反应的速率跟温度密切相关——温度越高,分子热运动越剧烈,反应活化能越容易跨过去,产物也越容易从表面脱附。
从实验数据看,这种关系接近指数增长。在固定功率和氧气流量的条件下:
室温(~25°C)下去胶速率可能只有几十Å/min,基本跑不动产线。提到100°C,速率能到300–500 Å/min,开始有实用性。再上到150°C,速率翻倍到800 Å/min左右。到200°C以上,速率可达1500 Å/min甚至更高,去一微米厚的胶只需要六七分钟。
但注意,这里说的"更快"只适用于普通光刻胶。胶的种类不同,对温度的敏感度也不一样。
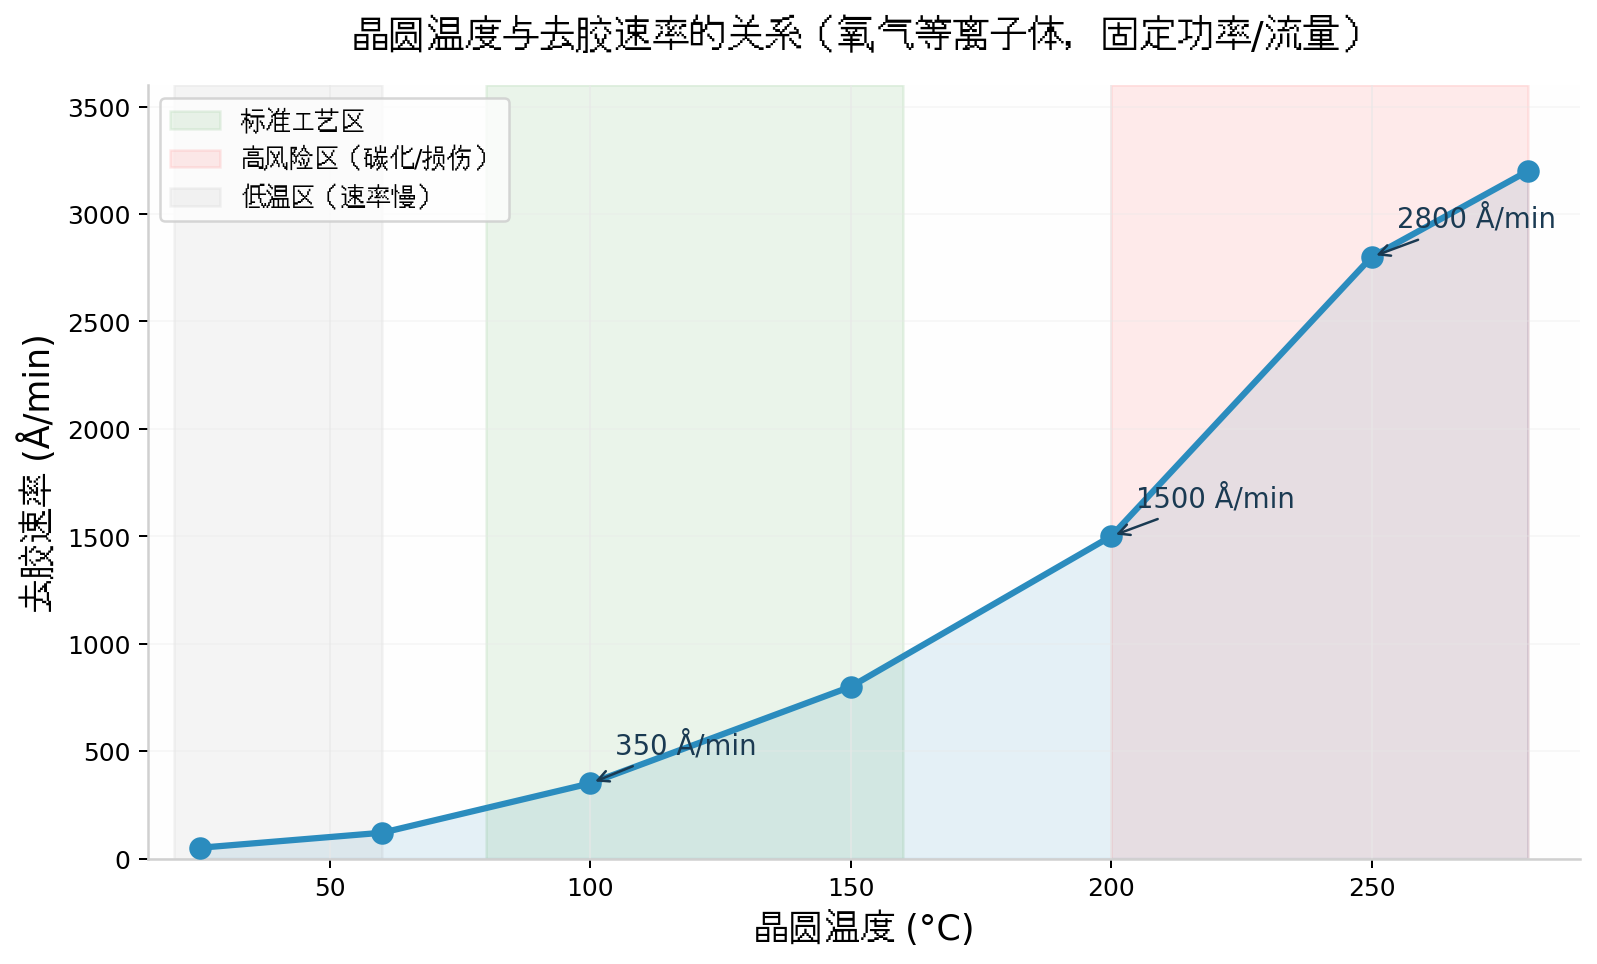
图1:固定功率和氧气流量条件下,晶圆温度与去胶速率的关系曲线
二、为什么温度不能一味往高
温度高了速率快,但产线工程师不会无脑往上加。超过一定温度,副作用会盖过好处。
1. 光刻胶碳化——最常见的翻车现场
光刻胶是有机物,在高温缺氧的环境下会裂解,而不是氧化。氧等离子体去胶的理想状态是"烧"成气体挥发掉;但温度一旦过高(通常220°C以上),胶表面会先脱水、交联,然后碳化,变成一层黑褐色的硬壳。
这层碳化物对氧等离子体有很强的抵抗力,常规工艺很难再去掉。产线上叫"糊胶"或"烤糊"。一旦糊了,后续要么加长工艺时间(产能损失),要么换湿法补刀(增加工序),严重时整批晶圆报废。
2. 晶圆热应力与破片
硅片本身耐热没问题,但晶圆上已经有了一层层的薄膜和结构。温度升降太快,不同材料的热膨胀系数不同,会产生应力。尤其大尺寸晶圆(12英寸),边缘和中心的温度梯度一旦过大,应力集中可能导致微裂甚至破片。
去胶设备一般配加热盘和冷却系统,工艺结束后要把晶圆从200°C左右降到60°C以下才能传片。如果冷却设计不好(比如冷却管分布不均匀),边缘降温快、中心降温慢,片内温差大,破片风险就高。
3. 底层材料损伤
温度高了不只是胶的问题。底层如果是铝、铜这类金属,高温下表面氧化会加速;如果是GaN、InP这类化合物半导体,表面态会恶化;如果底层有低k介质,热膨胀失配可能导致薄膜开裂。
更隐蔽的是:高温加剧了离子轰击的效应。等离子体中的离子本来能量不高,但在高温基底上,离子轰击加热的协同效应会造成更深的表面损伤层。
4. 均匀性变差
温度分布不均是去胶均匀性的头号杀手。加热盘中心热、边缘凉,是常见设计缺陷。低温区去胶慢,高温区可能已经开始碳化,一片晶圆上同时出现"没去干净"和"糊了"两种情况,良率直接崩盘。
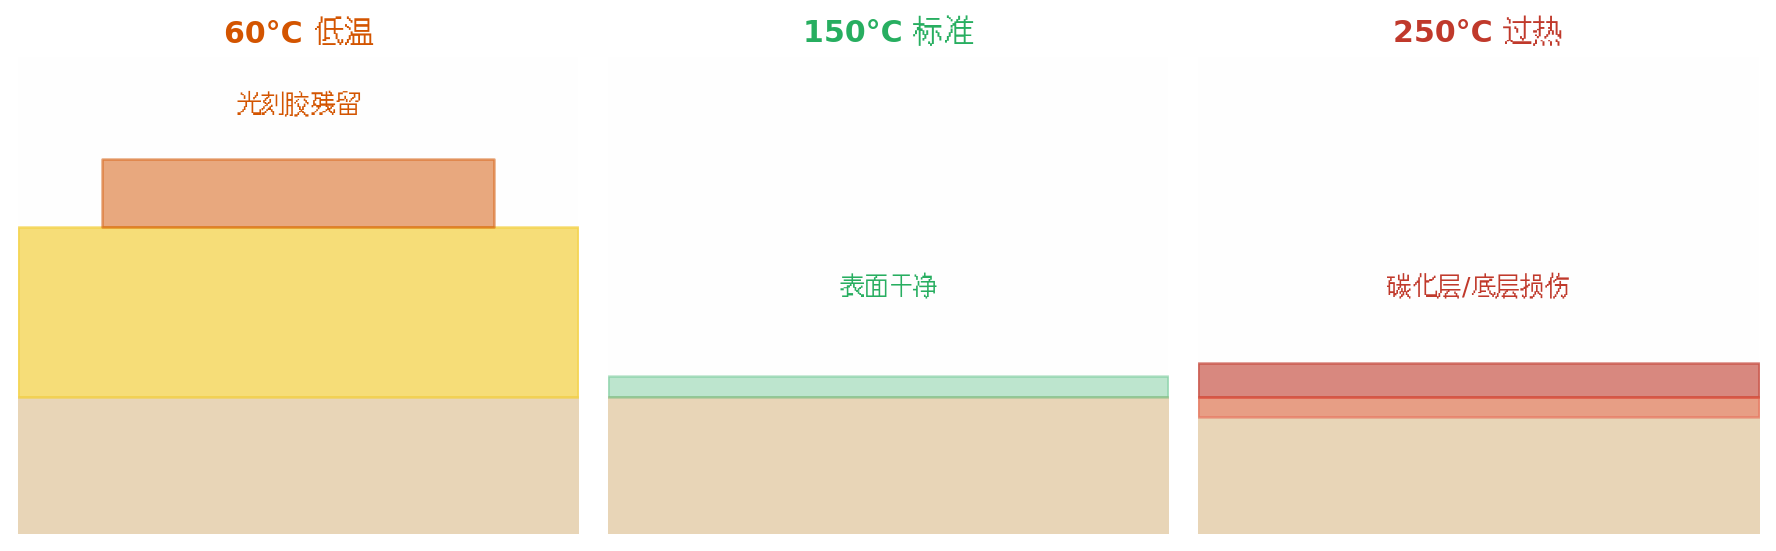
图2:不同温度下去胶效果示意——低温残留、标准干净、过热碳化/损伤
三、实际工艺的温度窗口
基于行业经验和设备厂商的典型参数,等离子去胶的温度可以大致分成四个区:
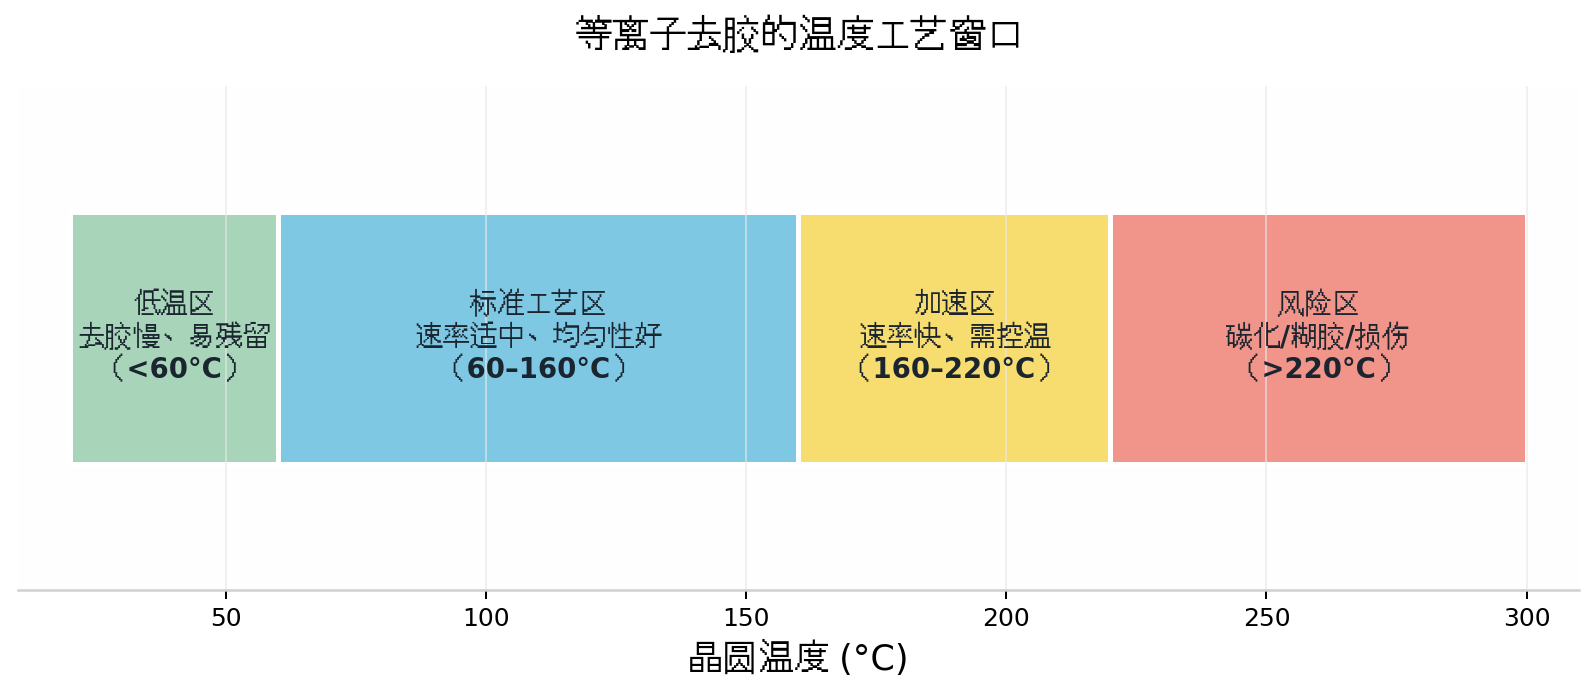
图3:等离子去胶的温度工艺窗口分区
低温区(<60°C):去胶速率慢,适合对温度极度敏感的材料(比如某些PI薄膜、柔性基底),但产能低,容易有残留。SU-8这种厚负胶在低温下去除也极慢,通常需要配合含氟气体辅助。
标准工艺区(60–160°C):这是最常见的设定区间。80–120°C是普通正胶的甜点温度,速率够用,均匀性好,基本无损伤。市面上大多数单片去胶机(如奥威赢AW-QP系列)的温控范围就是30–160°C。
加速区(160–220°C):用于硬胶、离子注入后胶、或厚胶。需要把温度提上去才能破开交联层。Gasonics这类微波去胶机的典型recipe会把晶圆加热到215°C起步, stripping阶段升到235°C。但进入这个区间,温控精度和均匀性要求陡增。
风险区(>220°C):速率虽然更快,但碳化风险急剧上升。除非是特殊胶种或者有充分验证的recipe,否则不建议长期在这个区运行。
四、产线怎么定温度参数
工程师定温度不是拍脑袋,而是有套路的:
第一步:看胶的"体质"。普通g-line/i-line正胶,100–150°C足够。离子注入后的硬胶,表面碳化了,温度得提到200°C以上才能烧透。SU-8厚胶功率和温度都要给足,但又要防止过热,往往采用脉冲加热或分段升温。
第二步:看底层"扛不扛烫"。铝垫怕氧化,GaN怕表面态退化,这些情况下温度宁低勿高,哪怕牺牲一点速率。有些设备支持脉冲模式——功率开开关关,平均温度可控,峰值温度不高。
第三步:验证均匀性。升温recipe定好后,不是看中心点速率,而是测整片晶圆的去胶量分布。通常用椭偏仪或显微镜测多个die的残胶厚度,计算片内均匀性(<±5%是常见要求)。
第四步:扫点找窗口。从中间温度(比如150°C)开始,往上往下各做几组,测速率、测均匀性、测残留、测损伤,画出工艺窗口图,确定安全操作区间。
业内一份Gasonics微波去胶机的典型recipe:Step-1加热阶段晶圆温度215°C、Step-2 stripping阶段升到235°C,氧气流量3750 sccm,功率1400 W,8秒就能去掉约6000 Å的光刻胶。这个参数组合的核心逻辑就是:先预热到足够高的温度,再在维持高温的条件下短时间高功率剥离。
五、温度不只是"副产品"
很多初学者以为温度是等离子体的附带效果,控不控都行。实际上,现代去胶设备都配备了加热盘(Heater Chuck)和冷却系统,温度是独立可控的工艺参数,跟功率、流量、压力是平级的。
而且温度在这些参数里的"杠杆效应"最明显。同样的胶,功率从200 W提到400 W,速率可能涨50%;但温度从100°C提到200°C,速率可能涨3–4倍。这也是为什么设备厂商会把温控范围(如30–250°C)和温控精度(±2°C或±3°C)作为核心卖点。
一句话:功率决定"有多少活性粒子",温度决定"这些粒子反应多快"。两者配合,才是去胶工艺的正确打开方式。
常见问题
Q1:等离子去胶一般设定多少温度?
普通光刻胶通常设定在100–160°C之间;离子注入后的硬胶或厚胶需要160–220°C;对温度敏感的材料(如PI薄膜、柔性基底)可能控制在60°C以下。具体要根据胶种和底层材料来定。
Q2:去胶后晶圆表面发黄,是不是温度太高了?
大概率是。表面发黄通常是光刻胶在高温下碳化形成的碳化物层。碳化层呈褐色或黑色,附着力强,氧等离子体很难再去掉。需要降低温度、缩短时间,或采用分段工艺(先低温破壳、再高温清底)。
Q3:晶圆温度对去胶速率的影响有多大?
影响很大,接近指数关系。在固定功率和流量下,温度从100°C提到200°C,去胶速率可能从300–500 Å/min涨到1500 Å/min以上,提升3–4倍。这也是为什么加热是加速去胶最有效的手段之一。
Q4:低温去胶可行吗?会不会太慢?
可行,但速率确实慢。室温下去胶速率可能只有几十Å/min,产线无法接受。低温去胶主要用于温度敏感材料(如某些MEMS器件、III-V族化合物),需要配合更长的工艺时间或辅助气体(如含氟气体)来提速。
Q5:离子注入后的光刻胶为什么需要更高温度才能去掉?
高剂量离子注入会把光刻胶表层"烤硬",形成交联的碳化层。这层硬壳对氧等离子体的抵抗力很强,常规温度下几乎不反应。必须把温度提到200°C以上,才能破坏这层碳化结构,让活性氧原子接触到下面的胶层。
Q6:去胶设备怎么控制晶圆温度?
主流设备采用加热盘(Heater Chuck)从背面加热晶圆,配合热电偶实时监测。工艺结束后通过冷却系统(水冷或气冷)把晶圆降到安全温度再传片。高端设备还分多区控温,保证片内温度均匀性。
Q7:温度不均匀会造成什么问题?
温度高的区域去胶快,甚至可能碳化;温度低的区域去胶慢,残留胶多。一片晶圆上同时出现"过刻"和"欠刻",均匀性指标直接超标,良率下降。严重不均匀还可能因热应力导致破片。
Q8:干法去胶温度 vs 湿法去胶温度,哪个更高?
干法去胶的晶圆温度通常在100–250°C之间,由设备加热盘控制。湿法去胶(如Piranha溶液)的溶液温度一般在120–150°C(批量浸泡)或170–250°C(单片喷雾),但实际晶圆表面温度受液体传热限制,通常低于干法。干法温度更可控、更均匀。


